
 Язык
 中文简体
 English
 عربى
 русский
Контент
- 1 Что делает машина для волочения проволоки и почему это важно
- 2 Процесс волочения проволоки: шаг за шагом
- 3 Основные типы волочильных машин
- 4 Характеристики станка для волочения проволоки в сравнении с применением
- 5 Плашки: компонент, определяющий качество проволоки
- 6 Смазка: критически важна для производительности машины и качества проволоки
- 7 Ключевые факторы при выборе машины для волочения проволоки
- 8 Распространенные проблемы с волочением проволоки и их основные причины
Что делает машина для волочения проволоки и почему это важно
Волочильный станок уменьшает диаметр металлического стержня или проволоки, протягивая его через ряд матриц все меньшего размера под натяжением. На выходе получается проволока точного диаметра, с улучшенными механическими свойствами и более гладкой поверхностью — качества, которых нельзя надежно достичь только путем прокатки или экструзии.
Волочение проволоки — это основополагающий процесс практически каждого изделия из проволоки в современном производстве. — от электрических проводников и автомобильных кабелей до пружинной стали, хирургических шовных материалов и рояльной проволоки. Машина, в которой используется стальной стержень диаметром 5,5 мм, может уменьшить его до 0,1 мм или меньше за счет последовательных проходов волочения, каждый из которых удаляет контролируемый процент площади поперечного сечения.
Выбор правильного машина для волочения проволоки — будь то медь, алюминий, сталь или специальные сплавы — зависит от понимания механики процесса, конфигурации машины, конструкции матрицы, требований к смазке и окончательных характеристик проволоки, которые требуются для вашего применения. Данное руководство охватывает каждую из этих областей с учетом специфики, необходимой для принятия обоснованного решения об использовании оборудования.
Процесс волочения проволоки: шаг за шагом
Процесс рисования следует последовательной механической логике независимо от рисуемого материала. Понимание каждого этапа помогает диагностировать проблемы и оптимизировать качество продукции.
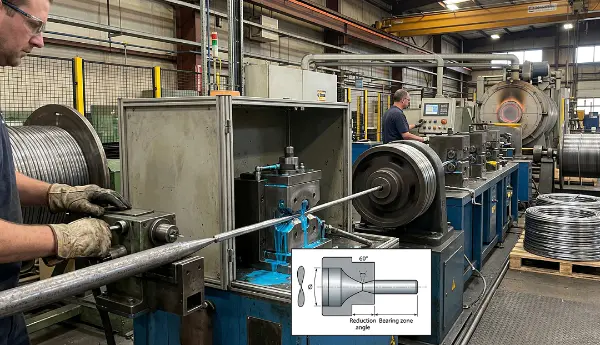
- Указывая: Передний конец стержня сужается — путем обжима, прокатки или шлифования — поэтому его можно продеть через отверстие матрицы и захватить волочильным шпилем или блоком.
- Запись на штампе: Заостренная проволока входит в раструб матрицы (входной конус), который направляет ее в угол подхода, где начинается деформация.
- Зона восстановления: Проволока сжимается радиально при прохождении через зону подшипника матрицы. Площадь поперечного сечения уменьшается, а длина пропорционально увеличивается. Снижения за проход обычно варьируются от от 15% до 25% для стали и до От 30% до 35% для более мягких металлов, таких как медь и алюминий. .
- Зона подшипника: Короткая цилиндрическая секция, определяющая конечный диаметр и качество поверхности.
- Рельеф спины: Небольшая конусность на выходе матрицы предотвращает заедание проволоки при выходе.
- Обмотка: Натянутая проволока наматывается на шпиль или катушку для следующего прохода или окончательной упаковки.
При каждом проходе через матрицу проволока упрочняется за счет пластической деформации. Для таких материалов, как высокоуглеродистая сталь и нержавеющая сталь, после нескольких проходов может потребоваться промежуточный отжиг (размягчение посредством термообработки) для восстановления пластичности, прежде чем можно будет продолжить волочение. Медь и алюминий обычно допускают большее восстановление, прежде чем потребуется отжиг.
Основные типы волочильных машин
Машины для волочения проволоки подразделяются в первую очередь по количеству волочильных блоков (однопроходные и многопроходные), расположению этих блоков, а также типу обрабатываемого материала и калибру проволоки. Каждая конфигурация соответствует отдельному сценарию производства.
Одноблочные (одноматрицные) волочильные машины
Самая простая конфигурация: одна матрица, один шпиль. Стержень проходит через одну матрицу и наматывается на вращающийся барабан. Одноблочные машины применяются для волочение толстой проволоки и стержней — обычно уменьшение длины стержня с 5–12 мм до 2–4 мм за одно движение. Они обычно используются в качестве первого этапа в многомашинной линии волочения, а также используются для специальных применений, где необходима частая смена штампов.
Скорость волочения одноблочных станков, работающих с тяжелыми стержнями, обычно составляет От 1 до 5 метров в секунду . Преимущество – механическая простота и удобство настройки; ограничением является то, что за один проход машины достигается только одно сокращение.
Многопроходные (непрерывные) волочильные машины
Многопроходные машины пропускают проволоку через ряд матриц и шпилей за один непрерывный проход. Каждый шпиль вращается быстрее, чем предыдущий, чтобы компенсировать увеличение скорости и длины троса после каждого уменьшения. Эти машины являются «рабочими лошадками» волочения проволоки: одна машина с 12 матрицами может взять стержень диаметром 5,5 мм и без остановки вытянуть его до толщины менее 1 мм.
Современные многопроходные машины для тонкой медной проволоки могут достигать скоростей на выходе, превышающих 30 метров в секунду , а некоторые высокоскоростные машины для тонкой проволоки достигают 40–50 м/с . Количество матриц в машине обычно колеблется от 6 до 25 в зависимости от конечного калибра и материала.
Машины для мокрого волочения
В машинах мокрого волочения штампы и шпильки полностью погружены в жидкий смазочно-охлаждающий раствор. Это стандартная конфигурация для тонкое и сверхтонкое волочение проволоки - диаметры менее 0,5 мм - где тепло, выделяемое при высоких скоростях волочения, в противном случае могло бы повредить проволоку или матрицы. Машины мокрого типа доминируют в производстве магнитной проволоки, телекоммуникационной проволоки и тонкой проволоки из нержавеющей стали.
Машины для сухого волочения
В машинах для сухой вытяжки используются порошкообразные или пастообразные смазочные материалы, а не жидкие ванны. Они используются для проволока средней и грубой толщины , особенно стальная проволока диаметром 0,5–5 мм, где сухие смазки, такие как стеарат натрия или кальция, обеспечивают адекватную смазку без осложнений, присущих жидкой системе. Стальной корд и пружинная проволока обычно производятся на оборудовании для сухого волочения.
Прямолинейные волочильные машины
В прямолинейной машине проволока проходит через волоки горизонтально, не наматываясь на промежуточные шпили. Это устраняет изгибающее напряжение, возникающее при намотке на барабан, что делает прямолинейные машины предпочтительными для твердые, хрупкие или дорогостоящие материалы — например, вольфрамовая, молибденовая, титановая проволока и сварочная электродная проволока, — где усталость при изгибе во время волочения может привести к поломкам.
Характеристики станка для волочения проволоки в сравнении с применением
| Тип машины | Типичный входной диаметр | Типичный выходной диаметр | Скорость рисования | Общие материалы |
|---|---|---|---|---|
| Одноблочные (пробой стержня) | 8–12 мм | 2–6 мм | 1–5 м/с | Сталь, медный стержень |
| Многопроходная сушка | 2–6 мм | 0,5–3 мм | 5–15 м/с | Углеродистая сталь, пружинная проволока |
| Многоходовая мокрая (средняя) | 1–3 мм | 0,1–1 мм | 15–30 м/с | Медь, алюминий, нержавеющая сталь |
| Мелкий/ультрамелкий влажный | 0,3–1 мм | 0,01–0,1 мм | 30–50 м/с | Медь, золото, платина |
| Прямолинейный | 1–5 мм | 0,3–3 мм | 1–10 м/с | Вольфрам, титан, сварочная проволока |
Плашки: компонент, определяющий качество проволоки
Чертежный штамп — это сердце процесса. Геометрия матрицы, материал и качество поверхности напрямую определяют допуск на диаметр проволоки, качество поверхности и срок службы матрицы. Плохо подобранная или изношенная матрица дает проволоку, которая выходит за пределы допуска, грубая или склонна к поломке.
Материалы штампов
- Карбид вольфрама: Стандартный материал матрицы для большинства операций со стальной проволокой и проволокой среднего размера. Превосходная износостойкость, экономичность, доступность в широком диапазоне марок. Типичный срок службы проволоки из углеродистой стали: 200–500 кг проволоки на матрицу в зависимости от твердости проволоки и обжатия.
- Поликристаллический алмаз (PCD): Используется для тонкого и сверхтонкого волочения проволоки из меди и драгоценных металлов. Значительно более длительный срок службы, чем у твердого сплава — часто В 10–50 раз дольше — оправдание значительно более высоких затрат на производство тонкой проволоки в больших объемах.
- Природный алмаз: До сих пор используется для изготовления тончайшей проволоки диаметром менее 0,05 мм, где кристаллографическое совершенство природного алмаза обеспечивает чистоту поверхности и допуски на размеры, с которыми синтетические альтернативы не могут сравниться.
- Керамика: Используется в особых случаях, таких как волочение нержавеющей стали или титана, где химическая реакция между проволокой и твердым сплавом может привести к ускоренному износу.
Угол матрицы и график уменьшения
Полуугол подхода штампа — угол между осью штампа и конической зоной обжатия — обычно составляет от от 6° до 12° для большинства приложений. Меньший угол уменьшает силу волочения и износ матрицы, но увеличивает длину контакта и трение. Больший угол сокращает контакт, но увеличивает избыточную деформацию, что повышает температуру проволоки и скорость наклепа. Оптимальный угол для данного материала и степени обжатия определяется эмпирически и является важным параметром при коммерческих операциях волочения проволоки.
График сокращения — степень сокращения площади, назначенная каждой матрице в многопроходной машине — должен быть сбалансирован таким образом, чтобы ни одна матрица не была перегружена, пока машина работает с максимальной производительностью. Типичное уменьшение площади за проход составляет 17–22% для стали и 20–30% для меди . Превышение этих пороговых значений экспоненциально увеличивает частоту обрывов проволоки и износ матрицы.
Смазка: критически важна для производительности машины и качества проволоки
Смазка при волочении проволоки выполняет три функции: уменьшает трение между проволокой и матрицей, отводит тепло, выделяемое в результате деформации и трения, и предотвращает сварку или истирание между поверхностью проволоки и материалом матрицы. Неправильная смазка является самой распространенной причиной преждевременного выхода из строя матрицы, чрезмерных обрывов проволоки и плохого качества поверхности.
- Сухие смазки (мыльные порошки): Стеарат натрия и стеарат кальция являются наиболее распространенными сухими смазками для волочения стальной проволоки. Проволока предварительно покрыта несущим слоем извести или буры, который вступает в реакцию с мылом, образуя на границе раздела матрицы цинково-мыльную пленку. Эффективен при разрушении стержня и проволоки среднего размера, но не подходит для тонкой проволоки.
- Влажные смазочные материалы (эмульсии и чистые масла): Эмульсии на водной основе, содержащие синтетические смазочные присадки, являются стандартными для машин мокрого волочения. Концентрация обычно сохраняется между 3% и 10% по объему , с контролем pH от 8,5 до 9,5 для предотвращения роста бактерий и коррозии. Чистые масла (неэмульгированные) используются для конкретных применений из нержавеющей стали и специальных сплавов.
- Металлические покрытия: Для очень высокоуглеродистой стали (шинный корд, поликарбонатная проволока) стержень перед волочением покрывают латунью или цинком методом гальваники или горячего патентования. Эти металлические покрытия действуют как твердые носители смазки и расходуются во время волочения, образуя тонкую смазочную пленку на границе раздела штампов.
Ключевые факторы при выборе машины для волочения проволоки
Покупка или настройка станка для волочения проволоки требует согласования нескольких технических параметров с вашими производственными требованиями. Вот факторы, которые оказывают наибольшее влияние на качество продукции, эксплуатационные расходы и рентабельность инвестиций:
Диапазон материалов и калибра проволоки
Прежде чем оценивать любую машину, определите диапазон входного и выходного диаметра. Машина, оптимизированная для волочения тонкой медной проволоки, не подходит для разрушения стальных стержней, и наоборот. Если ассортимент вашей продукции охватывает широкий диапазон калибров — например, от 5 мм до 0,3 мм — вам, скорее всего, понадобятся две машины последовательно, а не одна единица.
Мощность двигателя и сила тяги
Сила волочения пропорциональна площади поперечного сечения проволоки, пределу текучести материала и общему уменьшению площади за проход. Недостаточная мощность двигателя приводит к остановке тяги и чрезмерным обрывам проводов; превышение размеров приводит к расточительству капитала и энергии. Для машин средней толщины, обрабатывающих проволоку диаметром 1–3 мм, установленная мощность двигателя обычно составляет от от 15 кВт до 75 кВт за блок волочения в зависимости от количества проходов и скорости волочения.
Контроль скорости и синхронизация
В многопроходных машинах скорость каждого шпиля должна быть точно синхронизирована, чтобы поддерживать правильное обратное натяжение между проходами. Современные машины используют Частотно-регулируемые приводы (ЧРП) с замкнутым контуром регулирования натяжения на каждом блоке, что позволяет автоматически регулировать изменения удлинения проволоки. В старых машинах используются механические передаточные числа, которые требуют ручной настройки при изменении марки проволоки или режима штампов.
Возможность линейного отжига
При волочении медной и алюминиевой проволоки непрерывный поточный отжиг — пропускание готовой проволоки через короткую зону резистивного нагрева перед приемной катушкой — восстанавливает пластичность без отдельного цикла отжига в печи. Поточный отжиг может исключить целый отдельный этап обработки. , что значительно сокращает время производства и затраты энергии на килограмм произведенной проволоки. Убедитесь, что скорость машины на выходе совместима с временем термического пребывания, необходимым для адекватного отжига целевого сплава.
Обнаружение перерыва и автоматический перезапуск
Обрывы проволоки являются неизбежной частью операций волочения, особенно на машинах тонкой проволоки, работающих на высокой скорости. Влияние перерыва на стоимость во многом зависит от того, насколько быстро машина остановится и как быстро оператор сможет повторно заправить нить и перезапустить ее. Современные машины включают в себя оптические или контактные извещатели обрыва которые останавливают машину в течение миллисекунд после перерыва и, на некоторых моделях, могут автоматически повторно заправить нить и перезапустить без вмешательства оператора. На высокоскоростном станке тонкой проволоки, работающем со скоростью 40 м/с, можно сократить время перезаправки с 15 минут до 2 минут. сотни часов производства ежегодно на одной машине.
Распространенные проблемы с волочением проволоки и их основные причины
Диагностические знания распространенных проблем с чертежами сокращают время простоя и количество отходов. Большинство дефектов связано с одной из трех причин: состоянием матрицы, неисправностью смазки или несоответствием материала.
- Частые обрывы проводов: Чаще всего возникает из-за чрезмерного обжатия за проход, изношенных или треснувших матриц, недостаточной смазки или затвердевших мест на входящем стержне из-за сегрегации или неправильной работы прокатного стана. Сначала проверьте состояние штампа, а затем просмотрите график обжатия.
- Надрезы на поверхности или линии штамповки: Указывает на износ штампа, загрязнение поверхности штампа или разрушение смазки. Замените матрицу и промойте систему смазки. Оставленные без внимания задиры распространятся на последующие матрицы и ухудшат всю длину изделия.
- Изменение диаметра вдоль проволоки: Может возникнуть из-за колебаний натяжения (проверьте калибровку ЧРП и состояние поверхности шпиля), изношенных зон подшипников в матрицах или несоответствующего диаметра входящего стержня.
- Чрезмерное тепловыделение: Указывает на недостаточность смазки, чрезмерную скорость вытяжки охлаждающей способности смазочной системы или снижение за проход, превышающее термическую устойчивость материала. Температура медной проволоки на выходе матрицы обычно должна оставаться ниже 150°С для предотвращения окисления поверхности.
- Проблемы с намоткой или разливкой намотанной проволоки: Остаточное напряжение в процессе волочения может привести к соскакиванию проволоки с катушки или образованию неровных бухт. Обычно эту проблему можно решить, отрегулировав обратное натяжение последнего ведущего вала или добавив выпрямляющий ролик перед приемной катушкой.


