
 Язык
 中文简体
 English
 عربى
 русский
Контент
- 1 Что на самом деле контролирует автоматизация на линии экструзии кабеля
- 2 Материалы и допуски, которые отличают электрическую экструзию
- 3 На что обратить внимание при покупке автоматической экструзионной линии
- 4 Не игнорируйте проводники, которые вы вставляете в экструдер
- 5 Что это означает для вашего производственного цеха
Толщина стенок — это первое число, которое должна контролировать экструзионная линия, а также первый параметр, который меняется, когда операторы вручную регулируют скорость отрыва, скорость шнека или температуру головки. В кабеле на 600 В с толщиной стенки изоляции 1,0 мм эксцентриситет 0,05 мм может сократить минимальную толщину стенки до 0,85 мм. Этого достаточно, чтобы не пройти стандартное испытание на устойчивость к переменному току, хотя средняя толщина выглядит правильной. Именно здесь окупается автоматизация процесса экструзии электрических компонентов.
Автоматизация передает решение из рук оператора контроллеру с обратной связью. После запуска линии система постоянно регулирует скорость шнека, скорость вытягивания и давление траверсы так, чтобы измеренные диаметр и емкость оставались в пределах узкого окна. В результате получается продукт, который более надежно проходит диэлектрические испытания, а в процессе используется меньше полимера, чем в линии, настраиваемой вручную.
Что на самом деле контролирует автоматизация на линии экструзии кабеля
Легко представить автоматизацию экструзии как простое добавление ПЛК к электрической панели. На практике современная линия экструзии электрических компонентов использует несколько независимых контуров управления, которые синхронизируются вокруг одного главного задания скорости.
Температура и давление расплава
Цилиндр экструдера разделен на четыре-шесть зон нагрева, каждая из которых оснащена собственной термопарой и ПИД-регулятором. В хорошо настроенной линии отклонение от заданного значения остается в пределах ±1,5°C. Когда отклонение превышает ±5°C, поток расплава изменяется настолько, что вызывает видимое изменение внешнего диаметра. Автоматизация поддерживает небольшие отклонения зон и отслеживает давление напора, которое является реальным индикатором вязкости расплава.
Скорость винта, скорость линии и обратная связь
Шнек обеспечивает выход расплава, а тяговый узел определяет линейную скорость кабеля. В автоматизированной линии система управления вычисляет соотношение на основе обратной связи по диаметру и сначала регулирует скорость шнека, в то время как отрыв поддерживает постоянную скорость линии. Это сводит к минимуму время между отклонением диаметра и коррекцией. Оптический датчик диаметра и емкостной датчик являются двумя наиболее распространенными устройствами обратной связи. Сигнал емкости особенно полезен для вспененного полиэтилена, где он показывает степень расширения лучше, чем просто диаметр.
Соотношение слоев совместной экструзии
Когда кабель имеет двухслойную или трехслойную структуру, каждый слой имеет свой экструдер. Соотношение между слоями должно поддерживаться стабильным, чтобы избежать образования сухих пятен на границе раздела. Автоматизация контролирует скорость каждого шнека относительно скорости основной линии, используя гравиметрические питатели или тензодатчики на бункерах для измерения веса полимера в реальном времени.
Материалы и допуски, которые отличают электрическую экструзию
Экструзия пластикового профиля для оконной рамы и экструзия изоляции проводов выглядят одинаково, но применение электрических компонентов накладывает гораздо более строгие ограничения на конечный продукт. Для кабелей, соответствующих стандартам IEC 60502-1, UL 44 или GB/T 12706, минимальная толщина изоляции является обязательным условием проверки. Автоматизированные линии поддерживают среднюю толщину стенок, близкую к номинальному значению, что означает, что требуется меньше полимера, чтобы гарантировать минимум. На практике это часто означает экономию материала на изоляционном слое от 3% до 7%.
| Материал | Ключевые требования к диэлектрике | Задача автоматизации |
|---|---|---|
| ПВХ | Стабильное сопротивление изоляции при 70°C | Широкое окно обработки, но накопление деградирующих веществ со временем влияет на давление напора. |
| СПЭ | Очень низкое поглощение влаги и высокая прочность на разрыв. | Этап сшивания требует точной координации температуры расплава и скорости линии. |
| ПЭ пена | Низкая диэлектрическая проницаемость для высокоскоростной передачи данных. | Вакуум и инжекция газа требуют быстрой обратной связи на основе емкости. |
| Силиконовая резина | Устойчивость к высоким температурам для кабелей электромобилей и бытовых приборов | Мягкий расплав с низкой прочностью на разрыв; натяжение тяги должно строго контролироваться |
| Тефлон | Отличная диэлектрическая и химическая стойкость | Коррозионные отходящие газы и высокая вязкость расплава требуют коррозионностойкой конструкции шнека и цилиндра. |
Каждый материал продвигает стратегию автоматизации в своем направлении. Для ПВХ и сшитого полиэтилена главными приоритетами являются температурная стабильность и регулировка скорости линии. Для вспененного полиэтилена контроллер должен реагировать на дрейф емкости в течение нескольких секунд. В случае силикона и тефлона вязкость настолько сильно меняется вдоль ствола, что настройка на стороне давления становится более важной, чем настройка на стороне температуры.
На что обратить внимание при покупке автоматической экструзионной линии
Решение инвестировать в автоматизированную линию должно быть обусловлено стоимостью брака и доработок, а не внешним видом панели управления. Если одна линия производит 1000 км кабеля в год и отбраковывает 2% из них из-за отклонения изоляции стенок, то возврат этих 2% с замкнутым контуром управления окупает большую часть капитальных затрат на модернизацию современного экструдера.
При оценке поставщика наибольшее значение имеют следующие моменты.
- Для контроля диаметра с обратной связью следует использовать как минимум две измерительные оси, чтобы эксцентриситет был виден во время движения кабеля.
- ПЛК должен каждую секунду записывать переменные процесса и хранить данные как минимум за одну производственную смену. Это позволяет отследить проблему качества до конкретного изменения скорости.
- Крестовина и винт должны соответствовать семейству обрабатываемых полимеров. Траверса, предназначенная для вспененного ПВХ, не будет создавать однородный полупроводящий слой на линии из сшитого полиэтилена.
- Структура сигнализации должна быть основана на дрейфе. Предупреждение, когда давление расплава отклоняется более чем на 8% от рабочего среднего значения, может предотвратить повреждение крейцкопфа до полной остановки.
Скорость также является напоминанием о том, почему автоматизация не подлежит обсуждению. При скорости 200 м/мин кабель перемещается более чем на 3 м каждую секунду. Контроллер с обратной связью реагирует за миллисекунды, а оператор, хватаясь за ручку, пропускает несколько метров некондиционного кабеля.
Типичной отправной точкой для линии первичной изоляции из ПВХ, полиэтилена или сшитого полиэтилена является высокоскоростная линия по производству изоляции проводов со встроенным шкафом управления и системой обратной связи по диаметру.
 Высокоскоростная линия по производству изоляции жил для жил Эта линия сочетает в себе предварительный нагрев, экструзию и охлаждение с точным контролем, обеспечивая равномерную толщину изоляции и высокую концентричность жил из ПВХ, ПЭ или сшитого полиэтилена, что делает ее идеальной для задач первичной изоляции. Посмотреть продукт →
Если в вашей кабельной структуре используются электрически различные слои, решающим фактором становится контроль соотношения слоев. Линия по производству двух- или трехслойной соэкструзии обеспечивает синхронизацию каждого экструдера вокруг одного основного задания скорости.
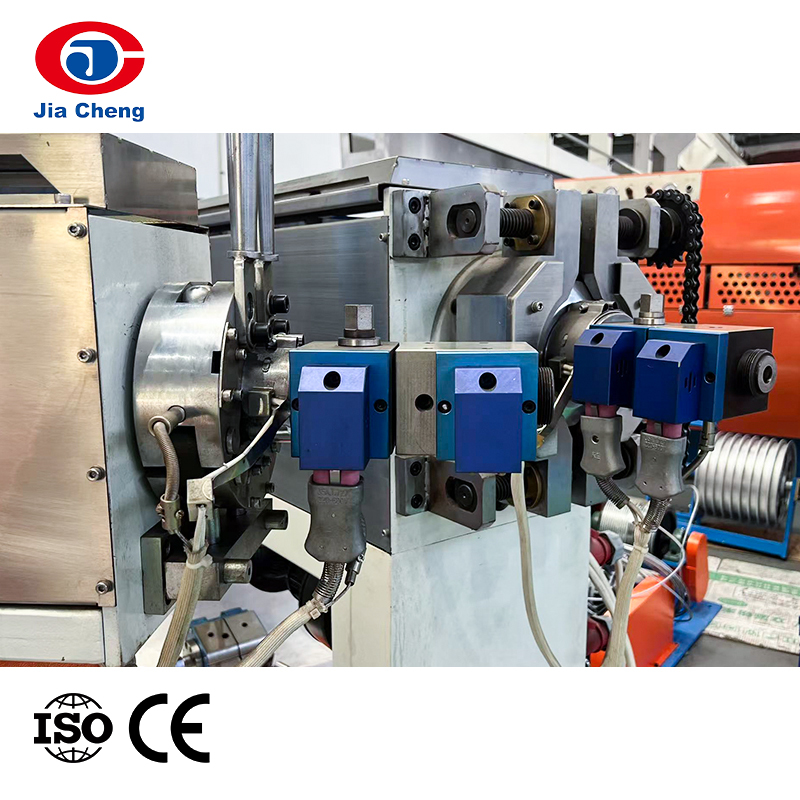 Линия по производству двойных или тройных слоев для совместной экструзии Благодаря синхронизированным экструдерам и главному заданию скорости эта линия обеспечивает точный контроль соотношения слоев для многослойных кабелей, что важно, когда необходимо точно соэкструдировать различные материалы. Посмотреть продукт →
При окончательной экструзии оболочек и оболочек приоритеты меняются. Экструзионная оболочка обычно толще и тяжелее, поэтому натяжение при отрыве имеет большее значение, чем емкость. Подходящим инструментом является машина для экструдирования кабельной оболочки, построенная на основе шнека с малым отклонением и прочного тянущего устройства.
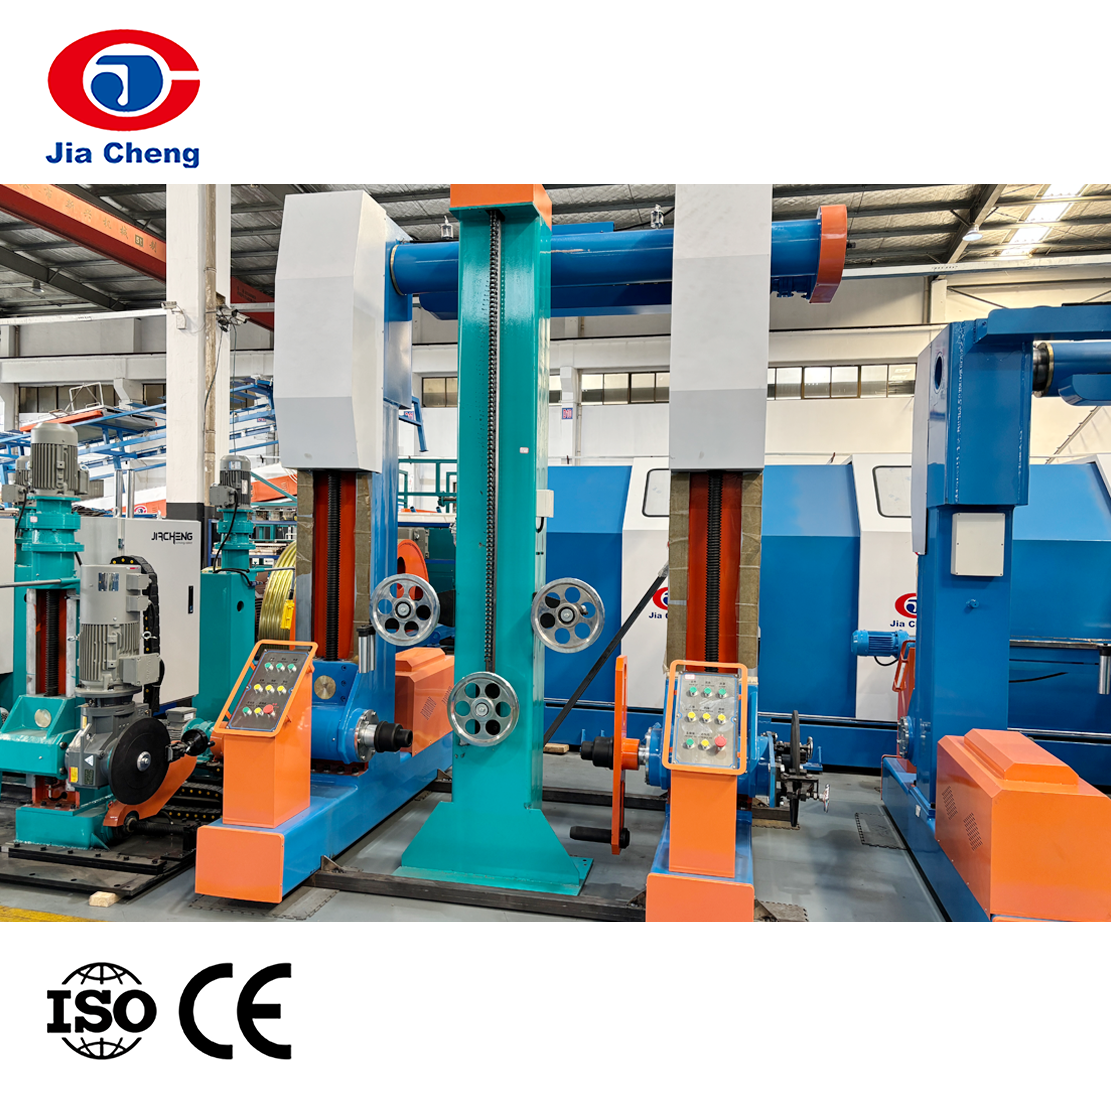 Экструдер для изготовления кабельной оболочки для экструзии оболочки Эта машина, оснащенная винтом с малым отклонением и прочным тянущим устройством, работает с более толстыми материалами оболочки, сохраняя постоянную толщину стенки для окончательной защиты кабеля. Посмотреть продукт →
Не игнорируйте проводники, которые вы вставляете в экструдер
Любое решение по автоматизации экструзионной линии может быть сведено на нет из-за нестабильного проводника. Если медная проволока, входящая в крейцкопф, имеет разный диаметр или неравномерное удлинение, толщина стенки все равно будет колебаться, независимо от того, насколько точно настроены контуры управления экструзией.
Последовательность волочения проволоки влияет на площадь поперечного сечения проводника и его сопротивление. Изменение диаметра провода на 1% изменяет площадь проводника примерно на 2%. Вот почему кабельные заводы, инвестирующие в автоматизацию экструзии, обычно также ужесточают процесс волочения на входе. Если вы все еще оцениваете новую линию рисования, стоит понять как машина для разрушения стержней управляет натяжением , поскольку изменение натяжения во время волочения является частым источником несоответствия удлинения проводника.
Взаимосвязь между качеством волочения и стабильностью экструзии является одним из наиболее экономически эффективных улучшений, доступных производителю кабеля. Стабильный проводник уменьшает количество материала, который необходимо добавить в изоляцию только для удовлетворения минимальных требований к стене.
Что это означает для вашего производственного цеха
Автоматизация процесса экструзии электрических компонентов — это не простое решение о покупке. Это сочетание регулирования температуры с обратной связью, синхронизации винта и отрыва, обратной связи от датчиков диаметра и емкости, а также настройки с учетом материала. Преимуществом правильного выполнения всех четырех требований является продукт, который последовательно проходит диэлектрические испытания, а также производственный цех, позволяющий сократить отходы полимера.
Наиболее практичной отправной точкой является измерение текущих показателей брака и переделок. Затем определите линию с наибольшим объемом и начните с регулирования диаметра и скорости линии с обратной связью на этой линии. По мере того, как команда операторов обретает уверенность, добавьте обратную связь по емкости для линий пеноматериалов, контроль соотношения слоев для линий совместной экструзии и регистрацию данных для поддержки аудита отслеживаемости.
Если вы заменяете существующий экструдер или строите новую линию от одного поставщика, стоит спросить, были ли система управления, конструкция шнека, крейцкопф и тяговое устройство спроектированы как одна система. Экструзионные линии, показанные на карточках продуктов выше, созданы компанией Jiangsu Jiacheng Technology с учетом этого комплексного подхода.


